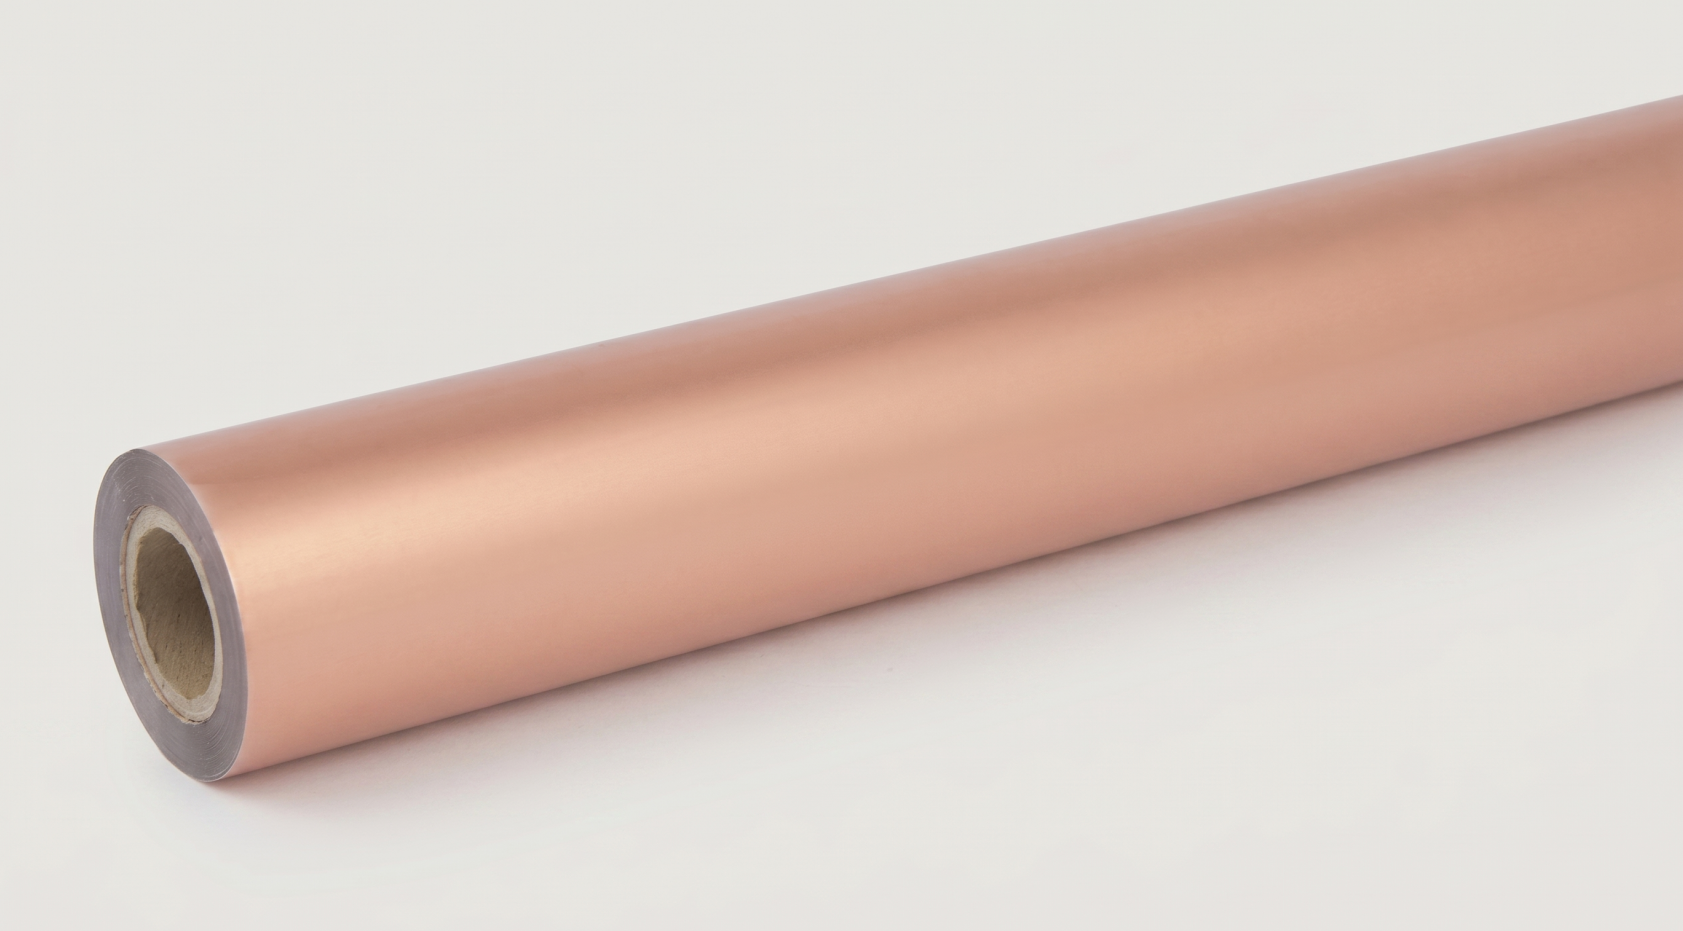
Une gamme de marquage à chaud parfaitement adaptée à des bouteilles, pots et bouchons en plastique rigide, avec finitions de surface UV ou PU. Conçue pour la décoration d’emballages rigides en plastique revêtus et de systèmes de fermeture, elle est spécifiquement adaptée au substrat réel, à la machine utilisée, à la zone graphique et à la séquence de transformation en aval. Les finitions disponibles comprennent l’or, l’argent, l’or rose, le bronze, le café, les teintes métalliques mates, le bleu, le vert, le noir et des couleurs sur mesure. Ses applications typiques sont les systèmes de fermeture pour produits cosmétiques, les pots pour soins de la peau, les bouchons pour parfums, les emballages pour produits d’hygiène personnelle et les composants en plastique rigide décorés.
Gamme de marquage à chaud coordonnée pour bouteilles, pots et bouchons en plastique rigide avec traitements de surface UV ou PU. Sélection de la série selon les surfaces revêtues UV ou durcies par chaleur PU ; bonne couverture métallique et adhérence sur les plastiques rigides compatibles ; options de couleur et de résistance adaptées aux emballages cosmétiques et d’hygiène personnelle.
Marquage à chaud plat-à-ronde ou à plat pour bouteilles, pots, bouchons et composants d’emballages plastiques revêtus. Température approximative : 210–260 °C, choisie en fonction du substrat, du revêtement et de la géométrie du produit. Le polypropylène (PP) est traité via la série dédiée PP. La référence K8 n’est pas adaptée au PP. Veiller à ce que la surface plastique soit propre et exempte d’huile, d’agent démoulant, d’humidité et de poussière.
Bouchons cosmétiques, pots pour soins de la peau, capuchons pour parfums, emballages d’hygiène personnelle et composants plastiques rigides décorés
PC, ABS, PETG, PVC et composants en PET ou en aluminium sélectionnés ; les surfaces revêtues d’un traitement UV et durcies à la chaleur au polyuréthane sont appariées par série
Conserver scellé dans l'emballage d'origine, à l'abri de la lumière directe du soleil, de la chaleur et de l'humidité. Température de stockage recommandée : 5-35 °C. À utiliser dans les 12 mois suivant l'expédition ; les grandes bobines doivent être maintenues à l'horizontale.
Les feuilles de marquage à chaud pour emballages plastiques revêtus sont conçues pour le transfert métallique et décoratif sur des bouteilles, des pots, des bouchons et d’autres composants d’emballage en plastique rigide. La gamme est organisée en fonction du substrat plastique réel, du revêtement de surface, de la zone graphique et de la méthode de production, ce qui permet aux acheteurs de sélectionner une référence adaptée aux surfaces plastiques revêtues UV, durcies à chaud par polyuréthane ou compatibles, plutôt que de choisir uniquement en fonction de la couleur.
Les séries HSP2, HSK6, HSK8 et HSQ7 couvrent diverses exigences liées aux emballages plastiques revêtus. Les finitions disponibles comprennent or, argent, or mat, argent mat, or rose, bronze, brun café, rouge, bleu, vert, noir et certaines teintes personnalisées. Les applications typiques incluent les fermetures cosmétiques, les pots pour soins de la peau, les bouchons de parfum, les emballages pour produits d’hygiène personnelle et d’autres pièces rigides en plastique décorées, où un transfert net, une adhérence stable et une résistance à la manipulation sont essentielles.
| Attribut du paramètre | Spécification technique / Valeur de production |
|---|---|
| Catégorie de produit | Feuille de marquage à chaud pour emballages plastiques revêtus, séries HSP2 / HSK6 / HSK8 / HSQ7 |
| Méthode d’application | Estampage à chaud plat-à-rond, à plat, rond-à-plat ou sur pièces façonnées, choisi en fonction de la géométrie de la pièce |
| Température de traitement | Environ 210–260 °C, sélectionné selon le substrat, le revêtement, la machine et la surface imprimée |
| Temps d'attente | Généralement environ 0,3–1,0 seconde, selon la pièce et l’équipement d’estampage |
| Film porteur | Film support en polyester PET |
| Épaisseur de film typique | Environ 12 μm pour les grades HSP2, HSK6, HSK8 et HSQ7 |
| Largeur Standard | 640 mm et 1280 mm ; découpe sur mesure disponible |
| Longueur du rouleau | 120 m, 240 m, 360 m, 600 m, 3000 m et 6000 m ; d’autres longueurs disponibles sur commande |
| Finitions disponibles | Or, argent, or mat, argent mat, or rose, bronze, brun café, rouge, bleu, vert, noir et couleurs personnalisées sélectionnées |
| Substrats appropriés | PC, ABS, PETG, PVC, PET et certaines pièces en aluminium, le grade étant adapté au traitement de surface |
| Compatibilité de surface | Surfaces rigides en plastique compatibles : revêtement UV, durci à chaud par PU, imprimées ou autres, sélectionnées selon la série |
| Stockage | Conserver hermétiquement à l’abri de la lumière directe du soleil, de la chaleur et de l’humidité. Température de stockage recommandée : 5 à 35 °C ; utiliser dans les 12 mois suivant l’expédition. |
Les feuilles de marquage à chaud pour emballages plastiques revêtus sont sélectionnées en fonction de la relation entre la structure de la feuille et la surface réceptrice. Les emballages plastiques rigides peuvent contenir différents types de résine, des résidus de démoulants, des traitements de surface et des systèmes de revêtement. Une feuille qui transfère correctement sur une bouteille ou un bouchon peut nécessiter une référence différente sur un autre composant, même si l’aspect visuel semble similaire. Pour cette raison, la gamme de produits est adaptée au substrat, au revêtement, au format de machine et au graphisme avant la production.
La série HSP2 est destinée aux emballages cosmétiques et pour les soins personnels revêtus d’un vernis UV, où un transfert propre et une adhésion sur des surfaces compatibles revêtues d’un vernis UV sont requises. Le HSK6 est conçu pour les emballages et les pièces plastiques dotés de revêtements thermodurcissables UV ou PU, offrant une compatibilité étendue avec divers substrats ainsi qu’une adhésion stable lorsque la préparation de la surface et les conditions de durcissement sont adaptées. Le HSK8 est une version améliorée polyvalente et équilibrée destinée aux emballages cosmétiques compatibles et aux pièces plastiques, avec des options permettant une résistance à l’alcool et de meilleures performances en matière d’abrasion. La série HSQ7 est spécifiquement axée sur le PP, pour les emballages en PP et les pièces plastiques décoratives associées ; les applications en PP doivent utiliser la voie dédiée au PP plutôt qu’une référence non adaptée.
Le K8 n’est pas adapté au PP. La sélection du produit doit donc distinguer une exigence générale de plastique revêtu d’une exigence spécifique au PP. Le résultat final dépend également du fait que la surface soit recouverte d’un revêtement UV, durcie à chaud par PU, imprimée, non traitée ou affectée par des agents démoulants. Avant le marquage à chaud, la surface réceptrice doit être propre et exempte d’huile, d’agent démoulant, d’humidité et de poussière. Une préparation stable de la surface permet à la couche adhésive de prendre contact uniformément avec le plastique et réduit les transferts incomplets, la faiblesse des bords et la perte locale de feuille.
La couche décorative peut être fournie en finition métallique brillante, métallique mate, colorée ou sur mesure. L’or, l’argent, l’or mat, l’argent mat, l’or rose, le bronze et le brun café offrent des effets d’emballage éprouvés, tandis que le rouge, le bleu, le vert, le noir et les couleurs personnalisées soutiennent une décoration spécifique à la marque. L’apparence de la couleur dépend de la teinte de base du plastique, du brillant du revêtement, de la pression d’estampage, de la température et de la surface couverte par le motif graphique ; ainsi, la validation doit être effectuée sur le composant final prévu, et non uniquement sur un échantillon de couleur détaché.
Les méthodes d’application recommandées comprennent le marquage à chaud plat-à-rond, plat sur plateau, rond-à-plat et sur pièces formées. La plage de température pratique se situe approximativement entre 210 et 260 °C, tandis que le réglage final dépend de la machine, du revêtement, de la géométrie de la pièce, de la surface imprimée, de la pression et du temps de contact. Le temps de maintien est généralement d’environ 0,3 à 1,0 seconde. Ces plages constituent des indications pour la sélection, et non des réglages universels pour les machines.
Les substrats en PC, ABS, PETG, PVC, PET et certains composants en aluminium peuvent être envisagés dans la gamme indiquée. Les surfaces revêtues UV ou durcies par chaleur PU nécessitent la référence correspondante ainsi qu’un revêtement correctement durci. Les emballages en PP doivent être orientés vers la série spécifiquement conçue pour le PP ; la référence K8 ne doit pas être utilisée sur le PP. Le verre sort du champ d’application habituel de cette fiche produit. Lorsque la surface contient de l’huile, de la poussière, de l’humidité ou des résidus de démoulant, le transfert peut présenter des micro-pores, une couverture incomplète ou une adhérence faible.
La structure graphique influence également la fenêtre de production. Les logos fins et les lignes étroites nécessitent une pression précise et un contact stable, tandis que les grandes surfaces pleines exigent un décollement uniforme et une couverture suffisante, sans surchauffer la pièce en plastique. Pour les bouchons et les flacons bombés, l’alignement, le support des pièces et la tolérance à la déformation sont essentiels. La feuille doit être adaptée à l’œuvre graphique réelle et à la forme du composant avant de finaliser les paramètres de production.
Lors de la demande de feuilles de dorure pour emballages plastiques revêtus, veuillez fournir la résine plastique utilisée, la forme du composant, le revêtement ou le traitement de surface, le type de graphisme, la méthode de marquage, le format de la machine, les exigences prévues en matière de résistance ainsi que la couleur souhaitée. Pour les flacons et les bouchons, des photographies du composant et une description du revêtement sont utiles, car la courbure et la préparation de la surface peuvent influencer le transfert.
Pour les emballages en PP, précisez clairement le substrat en PP afin que la série axée sur le PP puisse être prise en compte. Pour les emballages revêtus UV ou durcis à chaud par PU, identifiez le type de revêtement et les conditions de durcissement. Si le produit entrera en contact avec de l’alcool, des cosmétiques, de l’huile, de l’eau ou fera l’objet de manipulations répétées, veuillez indiquer ces conditions d’utilisation finale dans votre demande afin de sélectionner le grade de résistance approprié.
La validation de la couleur doit être effectuée sur le composant plastique final. La couleur, le brillant, la texture et l’épaisseur du revêtement du plastique peuvent modifier la perception du résultat. Le devis et l’enregistrement des commandes répétées doivent conserver la série confirmée, la référence couleur, le substrat, la méthode de marquage, la largeur de rouleau et la longueur de rouleau afin d’assurer la cohérence des productions futures.
Q1 : Quelles surfaces plastiques sont couvertes par cette gamme ?
R1 : Cette gamme couvre le PC, l’ABS, le PETG, le PVC, le PET et certains composants en aluminium, sous réserve de compatibilité entre le traitement de surface et la série choisie. La référence appropriée dépend de la résine, du revêtement et de la méthode d’estampage.
Q2 : Ces feuilles peuvent-elles être utilisées sur des emballages en PP ?
A2 : L’emballage en PP doit utiliser la série dédiée au PP. Le K8 n’est pas adapté au PP ; le substrat doit donc être identifié avant de sélectionner la référence.
Q3 : Quelle température est généralement utilisée ?
A3 : La plage de traitement globale s’étend approximativement de 210 à 260 °C. Le réglage final dépend du plastique, du revêtement ou du traitement, de la géométrie de la pièce, de la machine, de la pression et du temps de contact.
Q4 : Quelles couleurs sont disponibles ?
A4 : Les options disponibles comprennent l’or, l’argent, l’or mat, l’argent mat, l’or rose, le bronze, le brun café, le rouge, le bleu, le vert, le noir et certaines couleurs sur mesure.
Q5 : Quelles informations doivent être fournies pour obtenir un devis ?
A5 : Fournissez le type de plastique, le revêtement ou le traitement, la forme de la pièce, le graphisme, la méthode de marquage, les exigences en matière de résistance, la couleur souhaitée et les dimensions de la bobine. Cela permet d’adapter la version du produit à l’application réelle.
Une gamme de marquage à chaud parfaitement adaptée à des bouteilles, pots et bouchons en plastique rigide, avec finitions de surface UV ou PU. Conçue pour la décoration d’emballages rigides en plastique revêtus et de systèmes de fermeture, elle est spécifiquement adaptée au substrat réel, à la machine utilisée, à la zone graphique et à la séquence de transformation en aval. Les finitions disponibles comprennent l’or, l’argent, l’or rose, le bronze, le café, les teintes métalliques mates, le bleu, le vert, le noir et des couleurs sur mesure. Ses applications typiques sont les systèmes de fermeture pour produits cosmétiques, les pots pour soins de la peau, les bouchons pour parfums, les emballages pour produits d’hygiène personnelle et les composants en plastique rigide décorés.