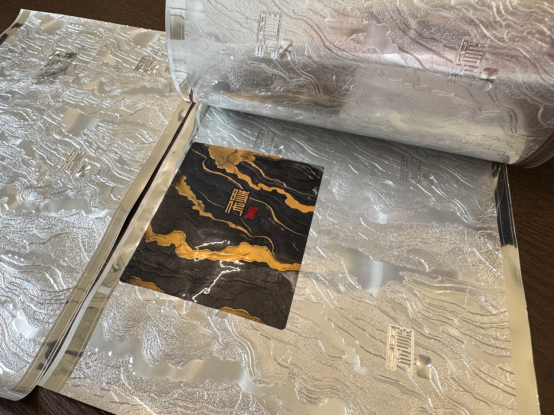
Capas estructurales fundamentales que determinan la compatibilidad con el sustrato
Cada lámina de estampación en caliente contiene capas funcionales que deben desprenderse del soporte de PET y adherirse a una superficie receptora específica. El equilibrio entre adhesivo y liberación es fundamental para la compatibilidad, pero laca la metalización, el recubrimiento del sustrato y el área del diseño también son factores relevantes. GL Foils distingue los grados de papel HP1/HP2 de los grados plásticos porque una construcción calificada para papel recubierto no debe asumirse automáticamente adecuada para PP, piezas cosméticas recubiertas con UV o plásticos para electrodomésticos. Seleccione primero la familia según el sustrato y el recubrimiento reales, y luego confirme el grado mediante una prueba de producción.
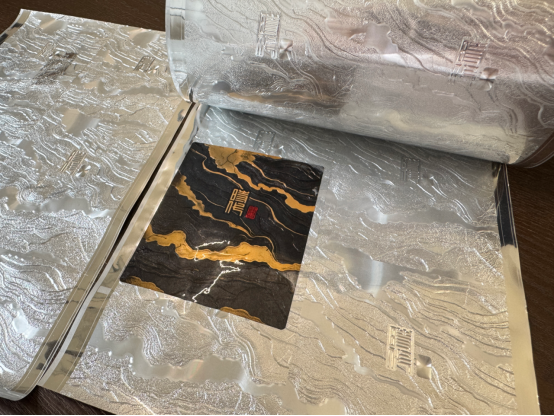
Riesgos comunes de fallo de adherencia derivados de la incompatibilidad entre lámina y sustrato
Un grado inadecuado puede provocar levantamiento en los bordes, liberación incompleta, pérdida de detalle o fallo de resistencia tras el estampado. Estos defectos no demuestran una causa química única: la contaminación, la curación, la humedad, la presión desigual y el exceso de calor pueden producir síntomas similares. Compare un grado adecuado utilizando material del mismo lote, mantenga constantes las demás variables y evalúe la prueba de aceptación exigida por el producto terminado. El ajuste de la máquina no puede compensar de forma fiable una combinación inadecuada entre la lámina y la superficie.
Datos comparativos de rendimiento de láminas para estampado en caliente sobre sustratos principales
La tabla siguiente resume los rangos verificados de selección de láminas GL según la familia de sustratos. Las temperaturas indicadas son ventanas iniciales procedentes de la hoja técnica actual (TDS), no configuraciones fijas de producción; la presión, la velocidad y el tiempo de contacto siguen requiriendo ajuste según la máquina, la geometría de la pieza, el recubrimiento y el diseño.
| Sustrato / superficie |
Rango relevante de láminas GL |
Ventana inicial de la hoja técnica (TDS) |
Nota de selección |
| Papel recubierto y cartón |
HP1 metálica/pigmentada o HP2 holográfica |
plancha plana a 120-160 grados Celsius; rotativa a 210-240 grados Celsius |
Elegir según el diseño, el recubrimiento y el efecto |
| Papel recubierto o laminado |
Grado HP1 / HP2 compatible |
110-120 grados Celsius pueden reducir las arrugas |
Confirmar la adherencia, el brillo y las posteriores transformaciones |
| Embalaje de plástico de polipropileno |
HSQ7; HSK6 / HSK8 seleccionado según la superficie |
210–260 grados Celsius según calificación |
Verificar el tratamiento, los aditivos y la deformación |
| Componentes de PC / ABS / PVC / PETG |
HSK6 / HSK8 o serie para electrodomésticos |
210–260 grados Celsius según calificación |
Coincidencia del recubrimiento, tamaño de la gráfica y resistencia |
| Componentes recubiertos con UV o PU |
HSP2, HSK6 o HSK8 según corresponda |
210–260 grados Celsius según calificación |
Confirmar curado del recubrimiento y objetivo de resistencia al alcohol o a la abrasión |
| Vidrio |
Fuera del rango actual de fichas técnicas (TDS) para componentes plásticos |
Cualificación de proceso independiente |
No aplicar directamente los parámetros para papel o plástico |
Utilizar el sustrato real y el método de aceptación del cliente para la aprobación final. Un valor numérico de fuerza de despegue solo tiene sentido cuando se definen la muestra, el método de ensayo, las condiciones previas y el criterio de aceptación; por tanto, este artículo no asigna un umbral universal de despegue para cada sustrato.
Cómo la energía superficial de los sustratos modifica los resultados de la unión con lámina
La energía superficial afecta la humectación del adhesivo activado sobre el plástico, pero ni un nombre polimérico ni un valor genérico en dynes demuestran compatibilidad. Medir la superficie tratada real, verificar la limpieza y el curado del recubrimiento, y registrar el tiempo transcurrido desde el tratamiento con corona o plasma. Para Polipropileno y otras superficies difíciles , utilice un grado calificado y confirme la adherencia tras el acondicionamiento. El ajuste de temperatura y presión puede perfeccionar un sistema adecuado, pero no debe emplearse para forzar un grado de papel sobre un plástico no calificado.
Principales pasos auxiliares de ensayo para validar la compatibilidad entre la lámina y el sustrato antes de las series masivas
Omitir los ensayos previos a la producción es una causa frecuente de residuos evitables. Elabore un breve plan de cualificación centrado en los requisitos de uso final, en lugar de aplicar todos los ensayos a todos los envases.
1. Comprobación de adherencia: utilice la cinta acordada, el método de rejilla o el de desprendimiento sobre una muestra estampada acondicionada, y registre el código del sustrato, del recubrimiento y de la lámina.
2. Comprobación ambiental: cuando el producto deba soportar calor, frío o humedad, acondicione las muestras según el ciclo definido por el cliente y, a continuación, vuelva a comprobar la adherencia y el aspecto.
3. Comprobación de resistencia: utilizar el alcohol especificado, la prueba de frotamiento, abrasión, agua o plegado únicamente cuando refleje la aplicación real. Probar el material de producción, no una muestra genérica, porque los recubrimientos y aditivos varían según el lote.
Factores secundarios ocultos que afectan el rendimiento final de la lámina para estampado en caliente
El tipo de sustrato es el punto de partida, pero el equipo, el diseño gráfico y la conversión posterior completan la selección. Los logotipos finos requieren una liberación limpia y una definición nítida de los bordes; las áreas sólidas extensas exigen un contacto uniforme y una cobertura homogénea. Los procesos posteriores, como la impresión sobreimpresa, laminación, plegado o esterilización, deben incluirse en el plan de aprobación si forman parte del envase real. Registrar el código final de la lámina y la ventana de proceso tras la aprobación completa de la construcción.
GL Foils utiliza gamas separadas de papel, polipropileno (PP), plástico recubierto y paneles para electrodomésticos para reducir la selección según la aplicación. Para una recomendación útil, proporcione el nombre del sustrato, el recubrimiento o tratamiento aplicado, el tipo de máquina, el área de la imagen impresa, el color objetivo y la prueba de resistencia requerida. Esta información resulta más fiable que elegir una lámina de uso general únicamente por su apariencia.
Una secuencia práctica de calificación
Comience con una muestra representativa de producción, no solo con el nombre del polímero o del papel. Registre el recubrimiento del cartón, la calidad del plástico, el tratamiento superficial, la capa impresa o barnizada, la antigüedad del tratamiento y cualquier aditivo desmoldante o deslizante. Seleccione la familia de láminas correspondiente a esa construcción, luego realice una pequeña matriz alrededor de la temperatura inicial indicada en la hoja técnica (TDS), manteniendo constantes la matriz y el lote del material. Evalúe la integridad de la imagen, la definición de los bordes y los daños en el sustrato antes de ensayar la adherencia. Este orden evita que una muestra visualmente completa pero sobrecalentada sea aprobada prematuramente.
Después de que la transferencia inicial sea estable, pruebe la propiedad que resulte relevante para su uso: plegado para cajas de cartón, resistencia al alcohol o a la abrasión para componentes cosméticos, exposición al agua o a la temperatura para aplicaciones seleccionadas de polipropileno (PP), o repunte y rendimiento ante la niebla salina, cuando se especifique para la decoración de electrodomésticos. Registre el código aprobado de la lámina, el lote del rollo, la temperatura, la presión, el tiempo de permanencia o la velocidad, la matriz, el lote del sustrato y el resultado. Guarde una muestra aprobada bajo almacenamiento controlado y compare los lotes posteriores empleando la misma iluminación y el mismo método de inspección antes de iniciar la producción en serie. Un registro repetible tiene mayor valor que una afirmación generalizada de que una lámina funciona con muchos materiales, ya que brinda a los equipos de compras y producción un punto de partida controlado cuando el trabajo se repita.


 EN