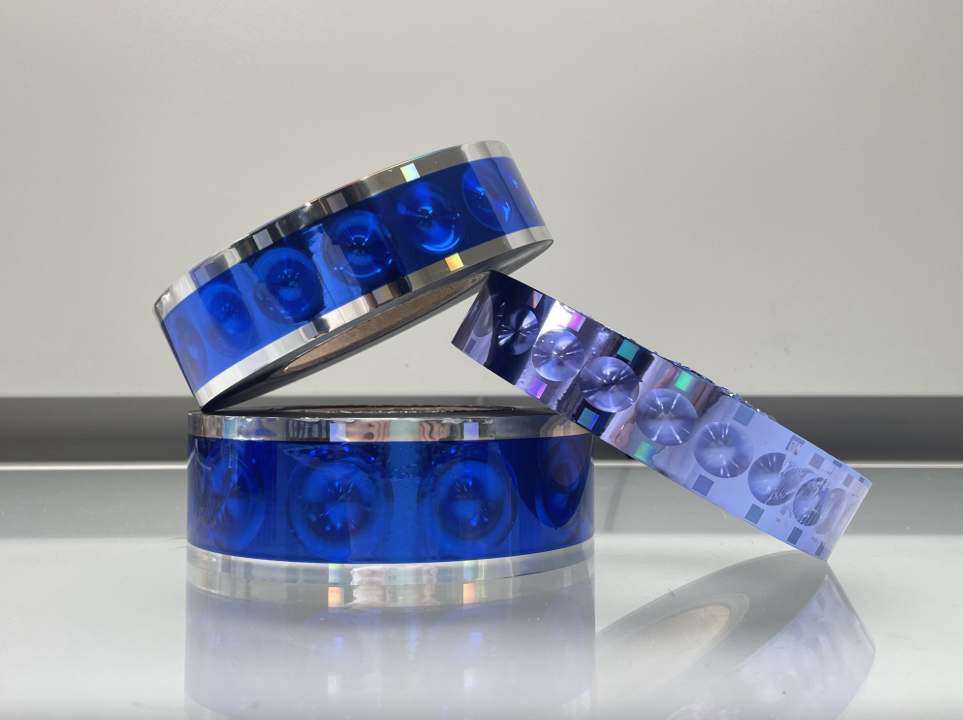
Оптическая физика, делающая голограмму трудной для подделки
Голограмма на защитной этикетке выполняет то, что невозможны обычная печать и плоские металлические фольги. Она воссоздаёт трёхмерное световое поле с двумерной поверхности, создавая эффект глубины, движения и сдвига цветов при изменении угла наблюдения. Это не печатный эффект. Это физическая микроструктура, тиснёная в металлический или прозрачный слой на субмикронном уровне, обычно с использованием никелевой матрицы, содержащей обратный рисунок голограммы.
Микроскопические бороздки и решётки в голографической фольге действуют как дифракционная решётка. Белый свет, падающий на поверхность, расщепляется на свои спектральные составляющие, при этом различные длины волн отражаются под разными углами. Человеческий глаз воспринимает это как радужное смещение по изображению. Более сложные голограммы включают несколько частот и ориентаций решёток в разных областях одного и того же изображения, создавая кинематические эффекты, при которых элементы кажутся движущимися независимо друг от друга при наклоне этикетки. Физические принципы хорошо изучены. Однако требуемая точность изготовления для точного воспроизведения — вот что отличает подлинные защитные голограммы от декоративных мерцающих узоров.
Позиция голографических технологий в арсенале средств борьбы с контрафактом
Стратегии борьбы с контрафактом редко опираются лишь на один признак. Наиболее эффективные подходы объединяют несколько элементов защиты, охватывающих явные, скрытые и судебно-криминалистические категории. Технология голограммы занимает видимый уровень защиты — это признаки, которые потребитель или инспектор могут проверить невооружённым глазом. Видимая голограмма служит первой линией обороны: она заметна, запоминается и достаточно сложна в воспроизведении, поэтому подделыватели зачастую полностью избегают её и выбирают товары с менее защищённой упаковкой.
В приведённой ниже таблице голограммы расположены рядом с другими распространёнными технологиями борьбы с подделками, чтобы наглядно показать, какую роль каждая из них играет в многоуровневой стратегии защиты.
|
Слоем безопасности
|
Примеры технологий
|
Метод проверки
|
Относительная сложность подделки
|
|
Видимые
|
Голограммы, чернила с изменением цвета при наклоне, гильошированные узоры
|
Невооружённый глаз, простые инструменты
|
От умеренного до высокого
|
|
Скрытые
|
Чернила, флуоресцирующие под УФ-излучением, микротекст, маркеры
|
УФ-лампа, лупа
|
Высокий
|
|
Судебно-криминалистический (лабораторный)
|
ДНК-маркеры, изотопные индикаторы, нано-маркировщики
|
Лабораторный анализ
|
Очень высокий
|
|
Цифровой/отслеживаемый
|
QR-коды, RFID, пронумерованные базы данных
|
Смартфон, сканер
|
Переменная величина, зависит от безопасности серверной части
|
Голограммы не заменяют скрытые или судебно-криминалистические признаки. Они дополняют их. Потребитель, наклоняющий этикетку и наблюдающий ожидаемый голограммный эффект, приобретает доверие к продукту. Следователь, обнаруживающий целую голограмму, но подозревающий, что подлинный контейнер был повторно заполнен или перенаправлен, обращается к скрытым или цифровым уровням для дальнейшей проверки.
Производственная цепочка — от штампа до готовой голограммной фольги
Производство голографической фольги высокого уровня безопасности начинается задолго до того, как какой-либо производитель этикеток начнёт работать с этим материалом. Процесс начинается с изготовления матрицы, при котором голографическое изображение создаётся в виде рельефного узора на фотополимерной пластине с использованием лазерной интерференции или электронно-лучевой литографии. Эта матрица служит основой для получения никелевого штампа методом электролитического осаждения — процесса, при котором слой никеля наносится на поверхность матрицы для получения прочной обратной копии, пригодной для тиснения.
Штамп устанавливается на тиснильную машину, которая вдавливает голографический узор в разогретый лаковый слой, нанесённый на полиэстеровую подложку. После тиснения структурированная поверхность лака покрывается алюминиевым слоем, нанесённым в вакууме, благодаря чему дифракционный узор становится видимым. Завершают конструкцию фольги слой отделочного покрытия и термоактивный клей. Готовая рулонная фольга поставляется производителям этикеток, которые наносят её методом горячего тиснения на бумажные, плёнчатые или картонные основы.
Каждый этап этой цепочки влияет на степень защиты конечного голограммы. Неравномерно изнашиваемая прокладка при тиснении создаёт артефакты, ухудшающие чёткость дифракционного рисунка. Нестабильная толщина алюминиевого напыления смещает яркость и цветовой баланс. Слишком толстый или слишком тонкий слой клея изменяет процесс переноса фольги и определяет, сохранит ли голограмма свою структуру в целости после штамповки. Безопасность голограмм зависит не только от оптического проектирования, но и от строгого контроля технологического процесса.
Типичные ошибки при внедрении, ослабляющие защитные свойства голограмм
Технология голограмм выполняет функцию средства защиты только в том случае, если её применение соответствует физическим требованиям. Несколько типичных проблем систематически снижают эффективность голограмм в реальных условиях.
Гладкость основы занимает одно из первых мест в списке критериев. Рельефная дифракционная решётка располагается в лаковом слое толщиной всего несколько микрон. Если основа этикетки шероховатая или имеет текстуру, голографический слой повторяет эти неровности поверхности при переносе, что нарушает геометрию решётки и ослабляет оптический эффект. Голограмма, выглядящая яркой на покрытой бумажной подложке, может казаться плоской и безжизненной на непокрытом крафт-материале. Выбор основы — не второстепенный фактор: он определяет минимальный уровень оптического качества.
Выбор клея добавляет ещё один возможный сценарий отказа. Клеевой слой находится непосредственно под алюминиевым покрытием. Если клей содержит растворители или пластификаторы, которые со временем мигрируют в металлизированный слой, алюминий может корродировать или отслаиваться, постепенно разрушая голографический рисунок изнутри. Такое деградационное изменение может занять месяцы, поэтому этикетки, выглядевшие безупречно при нанесении, могут не пройти проверку позже в цепочке поставок.
Вырубка и снятие матрицы создают механический риск. Голограмма хрупка в микромасштабе. Плохо отрегулированные ротационные штампы или чрезмерное натяжение при снятии матрицы могут вызвать микротрещины по краям этикетки, которые со временем распространяются внутрь. То, что начинается как тончайшая трещина по линии вырубки, спустя недели превращается в заметную зону расслоения.
Как индивидуальный голограммный дизайн устраняет разрыв в дифференциации
Повторяющаяся слабость в защите голограммных этикеток возникает, когда бренды используют стандартные голограммные узоры, доступные любому покупателю на открытом рынке. Простая декоративная голограммная фольга создаёт визуальное мерцание, но не обеспечивает сколько-нибудь значимой дифференциации от поддельной этикетки, изготовленной из того же коммерчески доступного материала. Голограмма формально соответствует требованию «имеет радужный блестящий элемент», но не подтверждает подлинность этикетки.
Анализ случаев подделок в нескольких категориях продукции выявляет устойчивую закономерность. Поддельщики закупают обычные голографические фольги с узорами, визуально схожими с узорами, используемыми на подлинной продукции. Фармацевты, дистрибьюторы и даже команды по защите бренда, проводящие визуальный осмотр, не могут надёжно отличить стандартную голограмму на подлинной этикетке от той же стандартной голограммы на поддельной. Защитная функция присутствует на обоих вариантах. Она ни от чего не защищает.
Решение заключается в индивидуальном голографическом дизайне. Такие элементы, как нанотекст и микроизображения, невидимые невооружённым глазом и встроенные в определённые участки голографического изображения, обеспечивают проверяемую уникальность. Для их реализации требуется индивидуальный шим, что увеличивает первоначальные затраты на оснастку и удлиняет сроки изготовления. Однако такие инвестиции изменяют экономическую модель в пользу защиты от подделок. Универсальные голографические фольги, доступные на открытом рынке, не содержат индивидуального нанотекста, а реверс-инжиниринг индивидуального шима по готовой этикетке требует столь высоких затрат, что поддельщики переключаются на менее защищённые объекты. Для полевой проверки достаточно простого лупы — это делает контроль безопасности доступным во всех распределительных центрах и торговых точках без необходимости в лабораторном оборудовании.
Основной принцип прост: технология голограмм обеспечивает уровень защиты, пропорциональный её уникальности. Типовой рисунок даёт минимальную защиту. Индивидуально разработанная голограмма с признаками, точно согласованными с определённым протоколом проверки, вынуждает поддельщиков либо вкладывать значительные средства в воспроизведение, либо переходить к более лёгким целям.
Честные ограничения голограммной антиподдельной защиты
Ни одна технология защиты не является абсолютно неуязвимой, и технология голограмм — не исключение. Квалифицированные поддельщики, имеющие доступ к тиснильному оборудованию и возможностям электроформования, могут создавать удовлетворительные копии простых голограмм. Барьер здесь экономический, а не абсолютный: индивидуальная голограмма повышает стоимость и сложность подделки до такой степени, что атака на другой, менее защищённый продукт становится более выгодной.
Голограммы также не обеспечивают защиты от перенаправления или повторного наполнения. Подлинный продукт в подлинной таре с неповреждённой голограммой всё равно может быть похищен, перенаправлен в несанкционированные каналы сбыта или разбавлен и переупакован. Голограммы как средство защиты должны интегрироваться с системами отслеживания цепочки поставок, функциями упаковки, свидетельствующими о вскрытии, и аудитом дистрибуции для противодействия таким угрозам.
На практике важна устойчивость к воздействию окружающей среды. Голограммы, подвергаемые воздействию растворителей, пластификаторов или продолжительного ультрафиолетового излучения, могут терять целостность алюминиевого слоя или становиться хрупкими из-за растрескивания лакового покрытия. Этикетки, предназначенные для флаконов с лекарственными средствами или автомобильных компонентов, сталкиваются с иными химическими и температурными условиями, чем этикетки для упаковки потребительской электроники. Конструкция фольги должна соответствовать ожидаемым эксплуатационным условиям; в противном случае защитная функция деградирует одновременно с самой этикеткой.
Производство голографических фольг высокого уровня безопасности требует высочайшей точности изготовления, которой обладают не все поставщики. Постоянство давления при тиснении, толщины металлизационного слоя и равномерности клеевого покрытия определяет, будет ли сто тысячный ярлык выглядеть точно так же, как первый. Такие производители, как GL Foils, используют специализированные линии по выпуску голографических фольг, оснащённые системами контроля процесса, необходимыми для поддержания этого постоянства на протяжении всего цикла производства. Для конвертеров и владельцев брендов, разрабатывающих многоуровневые стратегии борьбы с контрафактом, надёжность фольги на стадии производства является основой всего, что задумано в проекте системы защиты.


 EN